

Конвейер бутылок и этикетировочное оборудование: комплексные решения
2026-08-27
- Интеграция конвейерных систем и этикетировочного оборудования: инженерный подход к автоматизации
- Технические требования к конвейерной системе для стабильной этикетировки
- Синхронизация этикетировочного оборудования с линией
- Специфика решений для разных отраслей промышленности
- Распространенные ошибки при закупке и монтаже оборудования
- Сертификация и нормативные требования в РФ и ЕАЭС
- Экономическое обоснование инвестиций в комплексные решения
- Опыт ООО «Пекин Сюйтэнда Автоматическое Оборудование» в создании интегрированных линий
- Часто задаваемые вопросы
- Заключение и следующие шаги
Интеграция конвейерных систем и этикетировочного оборудования: инженерный подход к автоматизации
Синхронизация скорости подачи тары и точности нанесения маркировки — это не просто вопрос удобства, а критический фактор рентабельности производственной линии. В нашей практике мы неоднократно сталкивались с ситуациями, когда клиенты закупали дорогостоящие ротационные этикетировщики премиум-класса, но игнорировали качество транспортировочной ленты. Результат был предсказуемым: смещение этикетки на 2–3 мм, перерасход клея до 15% и простои линии для ручной корректировки. Конвейер бутылок и этикетировочное оборудование: комплексные решения подразумевают проектирование единой экосистемы, где механика транспорта и электроника аппликатора работают как единый организм.
Рынок промышленного оборудования в 2025–2026 годах демонстрирует четкий тренд на модульность. Производители больше не хотят ждать 6–8 месяцев на изготовление нестандартной линии под ключ. Они требуют гибких конфигураций, которые можно масштабировать от 5 000 до 50 000 бутылок в час без полной замены инфраструктуры. Эта статья основана на реальном опыте интеграции линий для пищевой, химической и косметической промышленности. Мы разберем технические нюансы, которые часто упускают менеджеры по продажам, но которые критически важны для главных инженеров и технических директоров.
Технические требования к конвейерной системе для стабильной этикетировки
Стабильность положения бутылки в момент контакта с этикетировочным узлом определяет 90% качества финального продукта. Если конвейер допускает вибрацию или боковое биение, даже самый дорогой сервопривод этикетировщика не исправит ситуацию. Ключевым параметром здесь является жесткость конструкции и тип направляющих рельсов.
В большинстве случаев для стеклянной тары мы рекомендуем использовать конвейеры с боковыми направляющими из нержавеющей стали AISI 304 или высокопрочного полимера POM-C (полиацеталь). Алюминиевые профили, хотя и дешевле, подвержены деформации при длительной нагрузке и частой мойке агрессивными щелочными растворами. Для ПЭТ-тары критична высота бортов: она должна быть рассчитана так, чтобы бутылка не перекашивалась, но и не зажималась excessively, что может привести к деформации корпуса и искажению геометрии этикетки.
Особое внимание следует уделить зонированию скорости. Зона накопления (буфер) перед этикетировщиком должна иметь плавный регулятор давления. Резкие толчки бутылок друг в друга создают эффект “домино”, который сбивает датчики фотоэлектрического контроля. В наших проектах мы внедряем систему интеллектуального управления скоростью конвейера, которая синхронизируется с энкодером этикетировщика. Это позволяет компенсировать микро-паузы в подаче тары без остановки всей линии.
Практический совет: Перед заказом оборудования запросите схему разводки зон контроля. Если поставщик предлагает простую схему “вкл/выкл” без промежуточных буферных зон, это признак устаревшей архитектуры, которая будет создавать проблемы при высоких скоростях.
Выбор типа транспортера: рольковый или ленточный?
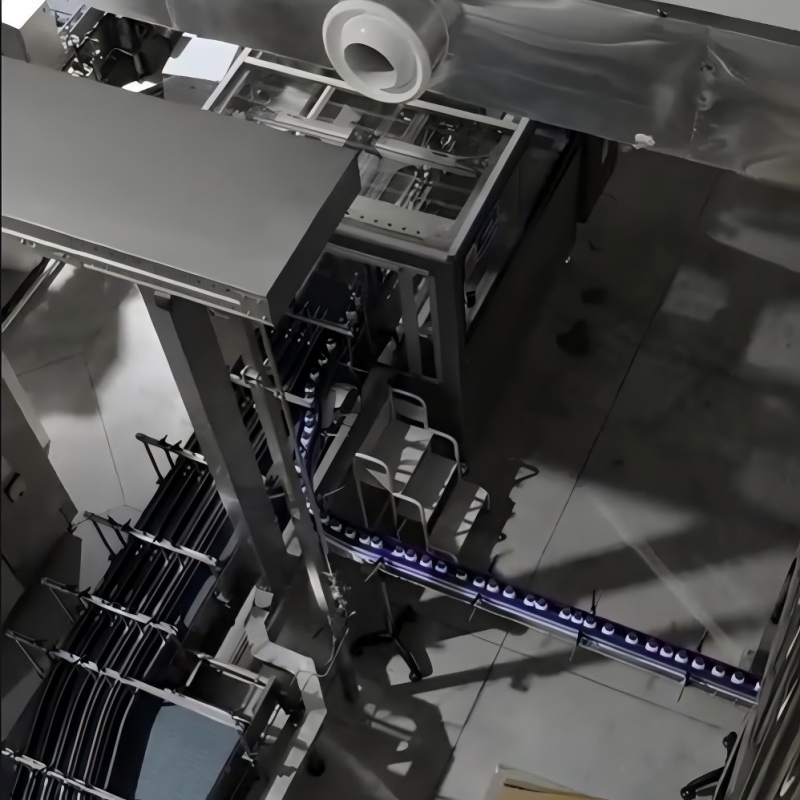
Выбор между рольковым (роликовым) и ленточным конвейером зависит от формы дна бутылки и веса продукции. Для стандартных цилиндрических стеклянных бутылок объемом 0,5–1,5 литра классические цепные или ленточные конвейеры с низким коэффициентом трения являются оптимальными. Они обеспечивают равномерное распределение веса и минимизируют риск опрокидывания.
Однако для квадратной или прямоугольной тары, а также для тяжелых кег и промышленных емкостей (более 5 литров), рольковые конвейеры показывают superior результаты. Ролики исключают эффект “прилипания” днища к ленте, который часто возникает при использовании ПВХ-лент в условиях высокой влажности или наличия конденсата. Кроме того, рольковые системы легче очищаются, так как между роликами нет сплошной поверхности для скопления грязи.
Недостаток рольковых систем — более высокий уровень шума и необходимость более частого технического обслуживания подшипников. Ленточные системы тише, но требуют регулярной натяжки и замены ленты, которая со временем растягивается. В таблице ниже приведено сравнение для типовых сценариев:
| Параметр | Ленточный конвейер | Рольковый конвейер |
|---|---|---|
| Тип тары | Цилиндрическая, легкая ПЭТ | Квадратная, тяжелая стеклянная, кеги |
| Стабильность положения | Высокая (при правильной настройке) | Средняя (требует боковых ограничителей) |
| Уровень шума | Низкий (< 70 дБ) | Средний/Высокий (75–85 дБ) |
| Обслуживание | Замена ленты раз в 12–18 мес. | Смазка подшипников, замена роликов |
| Стоимость владения | Ниже на старте, выше в эксплуатации | Выше на старте, ниже в эксплуатации |
Синхронизация этикетировочного оборудования с линией
Современное этикетировочное оборудование — это не просто механический аппликатор, а сложный мехатронный комплекс. Точность нанесения зависит от трех факторов: скорости конвейера, точности датчика метки (если используется печатная этикетка с фотометкой) и алгоритма работы сервомотора протяжки.
Мы наблюдаем устойчивый переход от пневматических систем к полностью электрическим приводам. Пневматика чувствительна к перепадам давления в цеховой сети. Если компрессорная станция дает просадку даже на 0,2 бара, сила прижима этикетки меняется, что приводит к появлению пузырей или складок. Электрические сервоприводы обеспечивают постоянный крутящий момент и позволяют программировать профиль ускорения. Это особенно важно для тонких пленочных этикеток (shrink-sleeve или wrap-around), которые легко рвутся при резком старте.
Для обеспечения бесшовной интеграции контроллер этикетировщика должен получать сигнал от основного PLC линии через протоколы промышленной связи, такие как Profinet, EtherCAT или Modbus TCP. Простая дискретная сигнализация “Есть бутылка / Нет бутылки” недостаточна для скоростей выше 12 000 бутылок в час. Необходима передача данных о текущей скорости конвейера в реальном времени, чтобы этикетировщик мог динамически корректировать скорость выдачи этикетки.
В одном из наших проектов для завода по производству растительного масла мы столкнулись с проблемой статического электричества. ПЭТ-бутылки, проходя по пластиковым направляющим конвейера, накапливали заряд, который притягивал бумажную этикетку раньше момента контакта с аппликатором. Решение оказалось простым, но неочевидным: установка ионизаторов воздуха в зоне подачи и заземление металлических частей конвейера. Без этого этапа даже идеальная настройка этикетировщика давала брак на уровне 8%.
Специфика решений для разных отраслей промышленности
Универсальных решений не существует. Требования к гигиене в пищевой промышленности кардинально отличаются от требований к взрывозащите в химическом секторе. Рассмотрим два конкретных кейса, иллюстрирующих необходимость адаптации комплекса “конвейер + этикетировщик”.
Пищевая промышленность и напитки (FMCG)
Здесь ключевыми факторами являются скорость и соответствие стандартам гигиены. Линии работают в режиме 24/7, часто в условиях повышенной влажности и частых моек (CIP-мойка). Конвейерные ленты должны быть выполнены из материалов, устойчивых к агрессивным моющим средствам (например, полипропилен или специальный полиэтилен). Конструкция конвейера должна предусматривать минимальное количество труднодоступных мест, где могут скапливаться остатки продукта.
Для этикетирования часто используются самоклеящиеся этикетки из бумаги или пленки. Важным аспектом является наличие систем контроля качества (Vision Control). Камеры высокого разрешения проверяют наличие этикетки, правильность позиционирования и читаемость штрих-кода. Если камера фиксирует брак, система автоматически отбраковывает бутылку на выходе с линии. Согласно данным отраслевых отчетов, внедрение таких систем снижает количество рекламаций от ритейлеров на 95%.
Источник: Ассоциация производителей упаковочного оборудования отмечает, что в 2025 году более 60% новых линий оснащаются интегрированными системами машинного зрения непосредственно в блоке этикетировщика.
Химическая и косметическая промышленность
В этом секторе преобладают нестандартные формы тары (овальные, плоские, с углублениями) и сложные материалы этикеток (металлизированные пленки, прозрачные PVC). Конвейерная система должна обеспечивать жесткую фиксацию бутылки, часто с использованием индивидуальных ложементов или захватов, особенно если этикетирование происходит по кругу (rotary labeling).
Критическим требованием является взрывозащита (Ex-proof). Если на линии используются спиртовые растворы или легковоспламеняющиеся клеи, все электродвигатели конвейера и этикетировщика должны иметь соответствующий сертификат (например, Ex d IIC T4). Обычные двигатели могут стать источником искры, что недопустимо. Также здесь чаще применяются термоусадочные рукава, требующие наличия туннельной печи после этикетировщика. Конвейер в этой зоне должен быть термостойким и иметь специальную перфорацию для циркуляции горячего воздуха.
Распространенные ошибки при закупке и монтаже оборудования
Анализ обращений в сервисную службу показывает, что большинство проблем возникает не из-за брака оборудования, а из-за ошибок на этапе проектирования и ввода в эксплуатацию. Ниже перечислены три наиболее частые ошибки, которые приводят к финансовым потерям.
- Игнорирование характеристик клеевого слоя. Многие покупатели выбирают этикетку исходя из ее дизайна, не учитывая условия эксплуатации. Например, этикетка для бутылок, которые хранятся в холодильнике (condensation zone), требует специального влагостойкого клея. Если использовать стандартный клей, этикетка отклеится через 24 часа. Всегда проводите тесты на адгезию в реальных условиях хранения продукта.
- Неправильная высота конвейера. Стандартная высота конвейера часто не совпадает с высотой приемного стола этикетировщика. Разница даже в 5–10 мм требует изготовления переходных мостиков или пандусов. Если угол наклона слишком велик, легкие ПЭТ-бутылки будут падать. Лучше всего заказывать конвейер и этикетировщик у одного поставщика или требовать точные чертежи стыковочных узлов заранее.
- Отсутствие запчастей на складе. Ремни, ножи для отреза этикетки и датчики — это расходные материалы. Ожидание доставки запчасти из-за границы может остановить линию на 2–3 недели. Мы рекомендуем формировать стартовый набор запасных частей (Spare Parts Kit) сразу при покупке оборудования. Это увеличивает первоначальные затраты на 3–5%, но окупается при первом же внештатном простое.
Сертификация и нормативные требования в РФ и ЕАЭС
При импорте или производстве оборудования на территории Российской Федерации и стран ЕАЭС необходимо соблюдать строгие нормативные требования. Отсутствие правильных документов может привести к запрету эксплуатации линии надзорными органами.
Основным документом является сертификат соответствия Техническому регламенту Таможенного союза (ТР ТС). Для конвейерного и этикетировочного оборудования обычно применяются следующие регламенты:
- ТР ТС 004/2011 “О безопасности низковольтного оборудования”. Подтверждает безопасность электрических компонентов (двигатели, шкафы управления).
- ТР ТС 010/2011 “О безопасности машин и оборудования”. Регламентирует требования к механической безопасности, защите от движущихся частей, аварийной остановке.
- ТР ТС 020/2011 “Электромагнитная совместимость технических средств”. Гарантирует, что оборудование не создает помех другой технике и устойчиво к внешним воздействиям.
Также важно наличие декларации соответствия ГОСТ Р, если оборудование не попадает под действие ТР ТС, но требует подтверждения национальным стандартам. Например, ГОСТ 12.2.003-91 устанавливает общие требования безопасности к производственному оборудованию. Наличие маркировки EAC на корпусе каждого устройства является обязательным условием для легальной работы.
При выборе поставщика всегда запрашивайте копии действующих сертификатов. Проверьте их номер в реестре Росаккредитации. Часто недобросовестные продавцы предоставляют сертификаты на похожее, но не идентичное оборудование, что является нарушением закона.
Экономическое обоснование инвестиций в комплексные решения
Покупка разрозненного оборудования может показаться дешевле на этапе тендера, но совокупная стоимость владения (TCO) у интегрированных решений ниже. Экономия формируется за счет нескольких факторов:
Во-первых, снижение отходов материалов. Точная синхронизация позволяет уменьшить перехлест этикетки и минимизировать брак. Для линии мощностью 10 000 бутылок в час экономия всего 1 мм пленки на бутылку дает экономию нескольких тысяч долларов в год на материалах.
Во-вторых, сокращение времени на переналадку (changeover). Современные комплексные решения позволяют менять формат бутылки за 15–20 минут с помощью быстросъемных элементов и сохранения рецептов в памяти PLC. Старые разрозненные линии требуют ручной регулировки каждого узла, что занимает 1–2 часа и требует участия высококвалифицированного механика.
В-третьих, единая точка ответственности. При возникновении проблемы вам не нужно искать виноватого между поставщиком конвейера и поставщиком этикетировщика. Один подрядчик отвечает за производительность всей линии. Это ускоряет решение технических споров и гарантийных случаев.
Опыт ООО «Пекин Сюйтэнда Автоматическое Оборудование» в создании интегрированных линий
Теоретические знания и общие рекомендации важны, но ничто не заменяет реальный инженерный опыт. ООО «Пекин Сюйтэнда Автоматическое Оборудование», являясь профессиональным производителем высокотехнологичного упаковочного оборудования с 2004 года, накопило более чем двадцатилетнюю практику в проектировании и внедрении комплексных автоматизированных систем. Расположенный в Пекине независимый инженерно-производственный центр компании ориентирован на технологическую автономность и глубокую интеграцию инноваций, что позволяет создавать решения, отвечающие самым строгим требованиям современных производств.
Хотя основным бизнес-направлением компании является оборудование для финишных этапов упаковки — формирование, заполнение, заклейка коробок и паллетирование (включая роботизированные паллетайзеры XMD-D120 и автоматические формирователи XLD-30, XPK-15), ключевым элементом успеха этих систем является безупречная работа конвейерной логистики. Цепные конвейеры и системы транспортировки, разработанные компанией, дополняют функциональную гибкость комплектных решений, обеспечивая плавную передачу продукции между этапами. Более 80 государственных патентов и 200 полезных моделей подтверждают способность компании решать сложные инженерные задачи, включая синхронизацию различных узлов линии.
Глобальное присутствие ООО «Пекин Сюйтэнда Автоматическое Оборудование», охватывающее рынки России, Европы, Южной Америки и Азии, базируется на принципе «развития через технологии, выживание через качество». Компания выступает не просто поставщиком железа, а стратегическим партнером, предлагающим полный цикл услуг: от технического аудита и проектирования до пусконаладки и постгарантийного обслуживания. Такой подход гарантирует, что каждый компонент линии, будь то этикетировщик или транспортная лента, работает как часть единого, отлаженного механизма.
Часто задаваемые вопросы
Какова минимальная партия заказа (MOQ) для нестандартного конвейера?
Для стандартных модульных конвейерных систем MOQ обычно составляет 1 единицу, так как они собираются из типовых секций. Однако, если требуется изготовление уникальных направляющих или ложементов под специфическую форму бутылки, минимальный заказ может быть ограничен стоимостью разработки чертежей и изготовления форм. В среднем, рентабельность индивидуального проекта начинается от заказа одной полной линии. Мы не рекомендуем заказывать только одну нестандартную деталь отдельно из-за высоких логистических и административных издержек.
Можно ли интегрировать старый этикетировщик в новую конвейерную линию?
Да, это возможно, но требует тщательной инженерной оценки. Необходимо проверить совместимость интерфейсов управления. Если старый этикетировщик имеет только дискретные входы/выходы, его можно подключить к новому PLC конвейера через реле или промежуточные контроллеры. Однако, если старый аппарат имеет механический привод от вала конвейера, потребуется изготовление новых передаточных механизмов. Мы рекомендуем провести аудит старого оборудования перед проектированием новой линии, чтобы избежать скрытых затрат на адаптацию.
Какой срок поставки комплексного решения?
Стандартный срок поставки модульных систем составляет 4–6 недель с момента подписания контракта и утверждения чертежей. Этот срок включает производство, сборку, тестирование на заводе-изготовителе и упаковку. Если требуется сложная кастомизация или использование компонентов с длинным сроком поставки (например, специфические сенсоры из Европы), срок может увеличиться до 8–10 недель. Логистика до склада заказчика в регионах РФ обычно занимает еще 1–2 недели. Мы рекомендуем закладывать в план запуска линии резерв времени не менее 3 месяцев.
Заключение и следующие шаги
Выбор связки конвейер бутылок и этикетировочное оборудование: комплексные решения — это инвестиция в стабильность вашего бизнеса. Правильно спроектированная линия обеспечивает не только высокую скорость, но и предсказуемое качество, снижая операционные расходы на персонал и материалы. Не экономьте на этапе проектирования: каждая сэкономленная копейка на стадии ТЗ обернется рублями убытков на этапе эксплуатации.
Мы готовы провести бесплатный аудит вашего текущего производственного процесса или разработать предварительную схему новой линии с учетом ваших специфических требований к таре и этикетке. Наши инженеры имеют опыт реализации проектов в различных климатических зонах и отраслях, что гарантирует надежность предлагаемых решений.
Свяжитесь с нами сегодня для получения детального технического предложения и расчета сроков окупаемости оборудования.
Читайте также: Обслуживание промышленного конвейерного оборудования и Выбор этикетировочного материала для сложных условий.