

Пластиковый конвейер для пищевой промышленности: требования 2026
2026-10-02
Главное за 30 секунд
- Нормативная база 2026: Ужесточение требований ТР ТС 010/2011 и новых санитарных правил РФ делает обязательным использование полимеров с миграционной стойкостью класса «Food Grade» (PP, POM, HDPE) и модульных лент с сертификатами EAC.
- Инженерные риски: Ошибка в выборе коэффициента трения ленты или шага модулей приводит к проскальзыванию продукта и остановке линии. Практика показывает, что неверный расчет натяжения снижает ресурс подшипников на 40%.
- Комплексный подход: Современный конвейер — это не изолированный узел, а часть экосистемы. Интеграция с паллетайзерами и формирователями коробок (например, решениями ООО «Пекин Сюйтэнда») исключает «бутылочные горлышки» на финальном этапе упаковки.
В 2026 году пищевая промышленность Евразийского экономического союза сталкивается с беспрецедентным давлением со стороны регуляторов и потребителей. Если еще пять лет назад основным критерием выбора транспортировочного оборудования была цена, то сегодня доминируют три фактора: гигиеническая безопасность материалов, энергоэффективность приводов и бесшовная интеграция в цифровую среду предприятия. Пластиковый конвейер для пищевой промышленности перестал быть просто средством перемещения груза; теперь это высокотехнологичный узел, определяющий общую эффективность производственной линии.
Как инженерно-производственный центр с более чем двадцатилетним опытом, мы наблюдаем радикальный сдвиг в спецификациях технических заданий. Заказчики все чаще требуют не просто поставки оборудования, а гарантий соответствия жестким нормам ТР ТС (Технического регламента Таможенного союза) и возможности полной трассируемости материалов. В этой статье мы разберем ключевые требования к пластиковым конвейерным системам, актуальные для закупок в 2026 году, и покажем, как избежать типичных ошибок при проектировании линий розлива и упаковки.
Нормативные требования и материалы: стандарты 2026 года
Основой любого пищевого конвейера является материал, контактирующий с продуктом или упаковкой. В 2026 году контроль за миграцией вредных веществ из пластика в пищевую среду достиг нового уровня строгости. Использование вторичного сырья или полимеров без соответствующих гигиенических заключений теперь несет серьезные юридические и репутационные риски для производителя.
Допустимые типы полимеров
Для изготовления модульных лент, направляющих и боковых ограждений допускается использование только первичных полимеров, имеющих допуск для контакта с пищевыми продуктами. Наиболее востребованными материалами остаются:
- Полипропилен (PP): Идеален для сухих продуктов, выпечки и замороженных товаров. Обладает высокой химической стойкостью к кислотам и щелочам, используемым при мойке оборудования (CIP-системы). Рабочий температурный диапазон: от -20°C до +90°C.
- Полиацеталь (POM/Delrin): Применяется для тяжелых нагрузок и условий повышенной абразивности. Отличается низким коэффициентом трения и высокой износостойкостью. Критически важен для линий розлива в стеклянную тару, где требуется минимальная вибрация.
- Полиэтилен высокой плотности (HDPE): Используется для низкотемпературных применений (морозильные камеры) благодаря сохранению эластичности при экстремальном холоде.
Важно отметить, что наличие маркировки «Food Grade» на самом пластике недостаточно. Поставщик обязан предоставить декларацию соответствия ТР ТС 010/2011 «О безопасности машин и оборудования» и гигиенический сертификат, подтверждающий отсутствие миграции мономеров в моделируемые среды (спирт, кислота, жир).
Конструктивные особенности гигиены
Современный стандарт гигиены требует исключения «мертвых зон», где могут накапливаться бактерии или остатки продукта. Конвейеры 2026 года проектируются с учетом следующих принципов:
- Открытая рама: Использование профилей из нержавеющей стали AISI 304 или AISI 316L с минимальным количеством горизонтальных поверхностей. Рама должна обеспечивать свободный доступ для мойки снизу и сверху.
- Быстроразъемные соединения: Боковые направляющие и ограждения должны сниматься без использования специального инструмента за время менее 2 минут. Это сокращает время санации (Sanitation Time) и повышает общую эффективность оборудования (OEE).
- Герметичные приводы: Мотор-редукторы и подшипниковые узлы должны иметь класс защиты не ниже IP65, а в зонах прямой мойки — IP69K. Использование пластиковых подшипников скольжения вместо металлических устраняет необходимость смазки, которая часто становится источником загрязнения.
Рекомендация инженера: При закупке всегда запрашивайте чертежи узлов крепления направляющих. Если там используются глухие резьбовые отверстия без дренажа, это сигнал о низком гигиеническом классе конструкции.
Типология пластиковых конвейеров и сценарии применения
Выбор типа конвейерной ленты диктуется физико-химическими свойствами продукта и форматом упаковки. Неправильный выбор шага модулей или типа поверхности ведет к нестабильному движению тары, опрокидыванию бутылок или повреждению мягкой упаковки.
| Тип ленты | Характеристики | Применение | Ограничения |
|---|---|---|---|
| Модульная плоская (Flat Top) | Сплошная поверхность, шаг 25.4 мм или 50.8 мм. Высокая несущая способность. | Картонные коробки, пакеты, бутылки ПЭТ, консервные банки. | Не подходит для мелких сыпучих продуктов (просыпаются в зазоры). |
| Перфорированная (Perforated) | Наличие отверстий для стока воды и циркуляции воздуха. | Линии мойки овощей/фруктов, охлаждение продукции, пастеризация. | Сниженная прочность на разрыв по сравнению с плоской лентой. |
| Сетка (Grid/Mesh) | Ячеистая структура, максимальная воздухопроницаемость. | Заморозка, сушка, нанесение глазури, стекание влаги. | Риск застревания мелких элементов упаковки (крышек, этикеток). |
| Боковая стенка (Side Grip) | Захват тары с боков вертикальными элементами ленты. | Транспортировка неустойчивых бутылок без верхней поддержки, подъем под углом. | Высокая стоимость ленты, сложная настройка натяжения. |
В нашей практике был зафиксирован показательный случай на одном из молочных комбинатов в Центральной России. Изначально для транспортировки тетрапаков использовалась дешевая модульная лента с крупным шагом (50.8 мм) из материала низкого качества. Через 4 месяца эксплуатации из-за температурных деформаций шаг модулей увеличился, что привело к заклиниванию пакетов в стыках и обрыву цепи. Простой линии составил 14 часов. Решение проблемы потребовало замены всей ветки конвейера на ленту из POM с шагом 25.4 мм и усиленными шарнирами. Этот кейс подчеркивает: экономия на качестве пластика на этапе закупки многократно окупается штрафами за простой и ремонт.
Интеграция в линию: от розлива до паллетирования
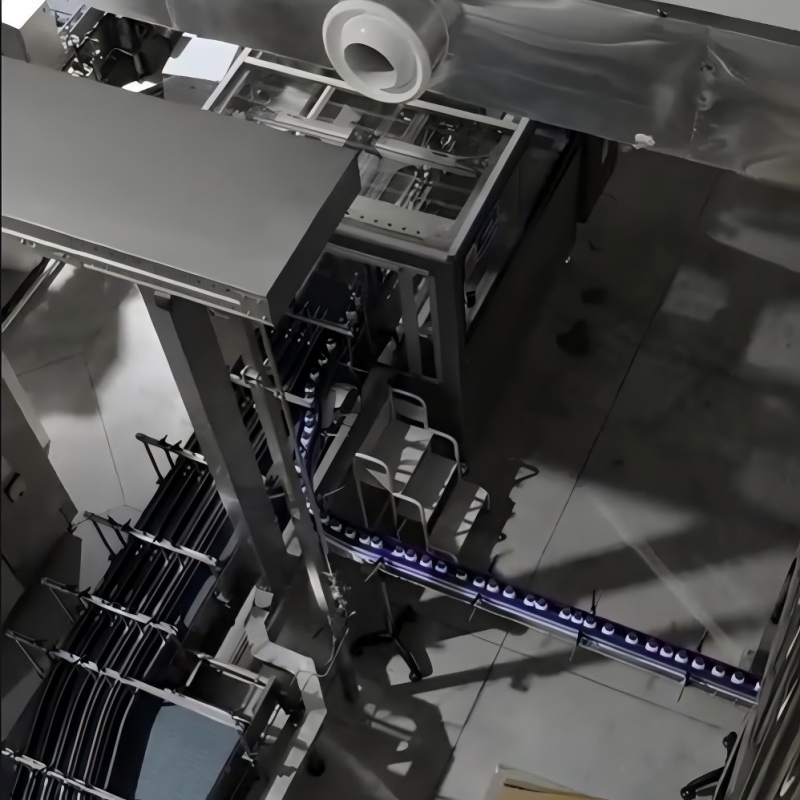
Пластиковый конвейер редко работает изолированно. Его главная задача — обеспечить непрерывный поток продукта от точки розлива до точки отгрузки. В 2026 году трендом является создание «умных» участков накопления и синхронизации потоков. Здесь критически важна совместимость механических интерфейсов и систем управления.
Рассмотрим финальный этап упаковки, где часто возникают основные проблемы. После прохождения через этикетировщик и термоусадочную камеру, продукция должна быть сформирована в групповую упаковку и уложена на паллету. Скорость конвейера на этом участке должна динамически меняться в зависимости от готовности паллетайзера.
Именно здесь проявляется ценность комплексных решений от таких производителей, как ООО «Пекин Сюйтэнда Автоматическое Оборудование». Компания, основанная в 2004 году и располагающая собственным инженерно-производственным центром в Пекине, специализируется на создании интегрированных систем завершающих этапов упаковки. Их опыт показывает, что пластиковый конвейер должен работать в тандеме с автоматическими формирователями коробок и паллетайзерами.
Например, при использовании роботизированных паллетайзеров (таких как модель XMD-D120 или коллаборативных роботов от «Пекин Сюйтэнда»), конвейерная линия оснащается датчиками зрения и зонами накопления. Если паллетайзер занят сменой поддона или ожидает новую партию коробок, конвейер не останавливается резко, а переходит в режим медленного движения или аккумулирует продукт в зоне буфера. Это предотвращает ударные нагрузки на хрупкую стеклянную тару или деформацию картонных коробок.
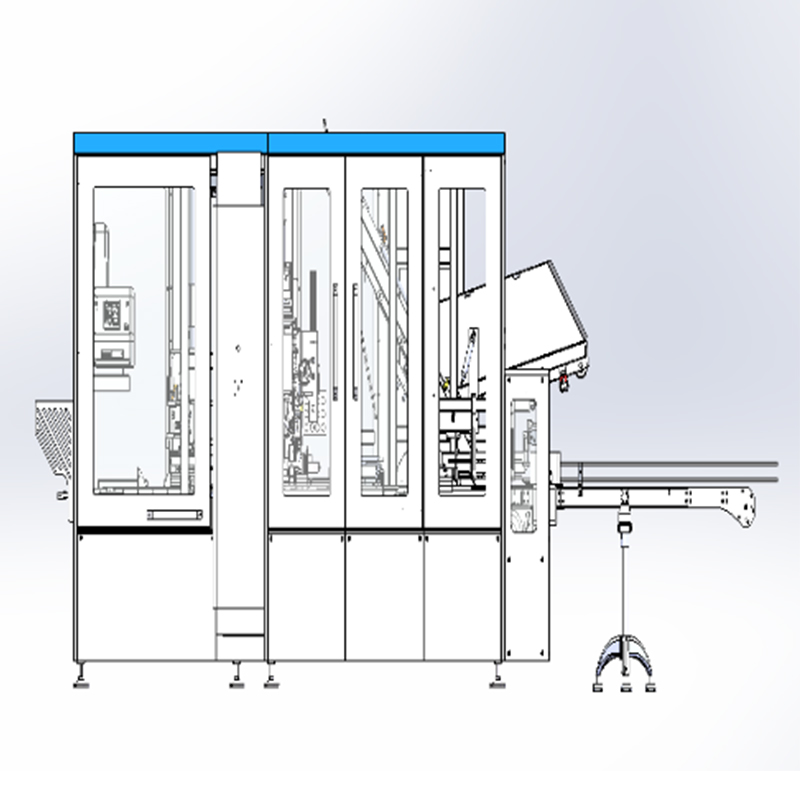
В линейке оборудования «Пекин Сюйтэнда» цепные и модульные конвейеры выступают связующим звеном между сервоприводными формирователями коробок (модели XLD-30, XPK-15) и заклейщиками (HPC-50s). Такая архитектура позволяет исключить ручные операции на участке упаковки. Более 80 государственных патентов компании подтверждают технологическую автономность решений: каждый узел, от привода конвейера до алгоритма захвата робота, оптимизирован для совместной работы. Это особенно важно для российских предприятий, стремящихся к импортозамещению сложных линий без потери качества.
Автоматизация и управление потоками
Современные требования к конвейерам включают поддержку промышленных протоколов связи (Profinet, EtherCAT, Modbus TCP). Контроллер конвейера должен обмениваться данными с общей SCADA-системой завода. Это позволяет:
- Мониторить нагрузку на двигатель в реальном времени и прогнозировать необходимость обслуживания подшипников.
- Автоматически регулировать скорость ленты в зависимости от темпа работы фасовочного автомата.
- Фиксировать количество пройденных единиц продукции для сверки с данными учетной системы (ERP).
Отсутствие цифровой интеграции превращает конвейер в «черный ящик», данные из которого невозможно использовать для оптимизации производства. При заказе оборудования уточняйте наличие API для интеграции с вашей системой диспетчеризации.
Экономика владения и критерии выбора поставщика
При оценке стоимости пластикового конвейера профессиональные закупщики смотрят не на цену за метр ленты, а на совокупную стоимость владения (TCO). В эту сумму входят затраты на электроэнергию, обслуживание, замену изношенных частей и возможные простои.
Ключевые параметры надежности
1. Ресурс шарниров: Качественная модульная лента выдерживает не менее 15 000–20 000 часов работы до появления заметного люфта в шарнирах. Дешевые аналоги начинают «скрипеть» и требовать смазки уже через 3 000 часов.
2. Стабильность коэффициента трения: Поверхность ленты должна сохранять свои фрикционные свойства даже после сотен циклов мойки агрессивными средствами. Изменение коэффициента трения приводит к проскальзыванию продукта, что критично для точного позиционирования перед этикетировщиком или роботом-упаковщиком.
3. Сервисная поддержка: Наличие складских запасов ходовых частей (цепей, звездочек, модулей) у поставщика в регионе присутствия. Срок поставки запасных частей не должен превышать 5-7 дней. Компания ООО «Пекин Сюйтэнда Автоматическое Оборудование», экспортирующая продукцию во Францию, Россию, страны Южной Америки и Азии, выстроила логистику таким образом, чтобы обеспечивать бесперебойную интеграцию и оперативную реакцию на запросы клиентов. Инженеры компании осуществляют как удаленную, так и выездную поддержку, что минимизирует риски длительных простоев.
Чек-лист для технического аудита поставщика
Перед подписанием контракта убедитесь, что поставщик предоставляет следующие документы и гарантии:
- Сертификаты соответствия ТР ТС 010/2011 и ТР ТС 004/2011 (для низковольтного оборудования).
- Паспорта материалов на пластиковые компоненты с указанием производителя сырья (например, DuPont, Ensinger, local premium suppliers).
- Чертежи общего вида (GA drawings) с указанием габаритов, зон обслуживания и точек подключения коммуникаций.
- Гарантийные обязательства на механические части (стандарт — 12-24 месяца) и электронику.
- Программу пусконаладочных работ (PNR) и обучения персонала заказчика.
Опыт «Пекин Сюйтэнда» в реализации проектов «под ключ» демонстрирует, что строгая система контроля качества на всех этапах — от проектирования до изготовления — позволяет снизить процент рекламаций до минимума. Каждое изделие проходит многоуровневую проверку на соответствие техническим характеристикам. Такой подход обеспечивает долговечность эксплуатации и стабильность работы, что является фундаментом для построения надежной производственной экосистемы.
Заключение: стратегия модернизации на 2026 год
Пластиковый конвейер в пищевой промышленности 2026 года — это сложный инженерный комплекс, требующий глубокого понимания материаловедения, механики и автоматизации. Переход на модульные ленты из высококачественных полимеров, интеграция с роботизированными комплексами паллетирования и соблюдение строгих гигиенических норм являются не просто данью моде, а необходимостью для выживания на конкурентном рынке.
Выбор партнера, способного предложить не просто «железо», а комплексное решение, становится решающим фактором. Компании, обладающие собственной интеллектуальной собственностью и полным циклом производства, такие как ООО «Пекин Сюйтэнда Автоматическое Оборудование», предлагают рынку проверенные временем технологии. Их решения, включающие линии паллетирования, формирователи коробок и конвейерные системы, адаптированы под специфику международных рынков и соответствуют высоким стандартам надежности.
Не откладывайте модернизацию транспортных линий. Каждый день работы на устаревшем оборудовании — это потерянная маржа и повышенные риски брака. Свяжитесь с нашими инженерами для проведения бесплатного технического аудита вашей текущей линии упаковки.
Запросите коммерческое предложение и технический паспорт на оборудование для вашей производственной линии уже сегодня, чтобы получить расчет окупаемости и сроки поставки, адаптированные под ваши задачи.