

Пластинчатый цепной конвейер из нержавеющей стали | Заводы
2026-08-26
- Пластинчатый цепной конвейер из нержавеющей стали: выбор надежного производителя для агрессивных сред
- Конструктивные особенности и технические спецификации
- Сравнение решений: AISI 304 против AISI 316L и другие варианты
- Критерии выбора завода-производителя: проверка надежности
- Интеграция конвейера в комплексные автоматизированные линии
- Расчет стоимости и сроки изготовления
- Часто задаваемые вопросы
- Заключение и следующие шаги
Пластинчатый цепной конвейер из нержавеющей стали: выбор надежного производителя для агрессивных сред
Выбор транспортера для пищевой, химической или фармацевтической промышленности — это не просто закупка оборудования. Это инвестиция в непрерывность производственного цикла. Пластинчатый цепной конвейер из нержавеющей стали от проверенных заводов решает задачу транспортировки тяжелых, горячих или абразивных грузов в условиях, где стандартные ленточные системы выходят из строя за несколько месяцев. В нашей практике мы видели, как экономия на материале пластин приводила к остановке линии розлива на 48 часов и потере тонн продукции. Эта статья поможет вам избежать подобных рисков, разобрав технические нюансы, стандарты качества и критерии выбора поставщика.
Рынок промышленного оборудования перенасыщен предложениями, но лишь малая часть заводов способна обеспечить стабильное качество сварных швов и точную калибровку цепей. Мы проанализировали требования стандартов ГОСТ и ISO, чтобы дать вам четкий алгоритм оценки производителей. Вы узнаете, почему марка стали AISI 316L часто предпочтительнее AISI 304, как проверить реальную грузоподъемность и какие скрытые затраты могут возникнуть при эксплуатации некачественного конвейера.
Конструктивные особенности и технические спецификации
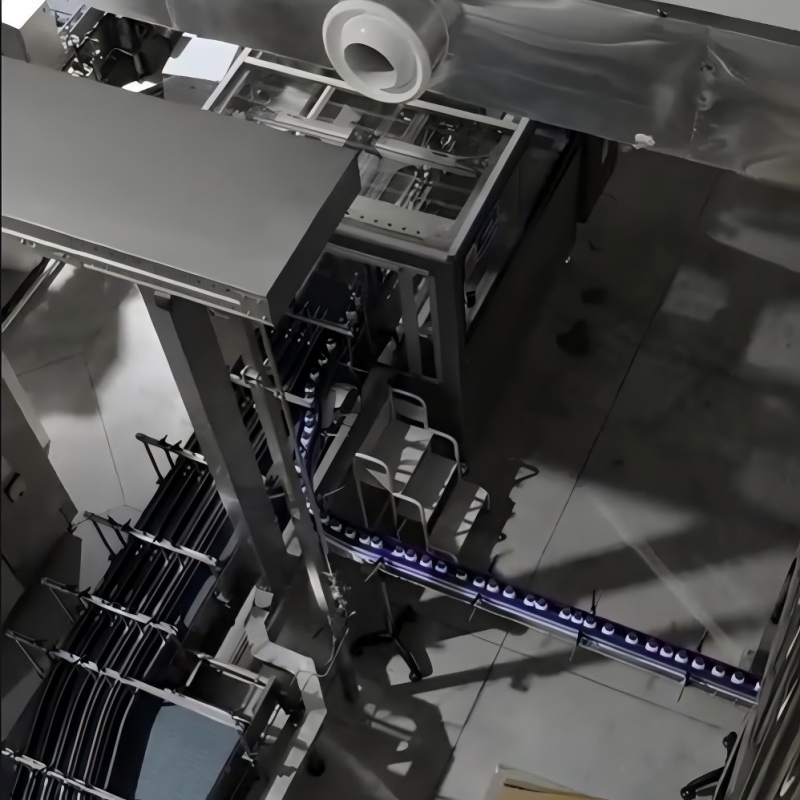
Основное отличие пластинчатого конвейера от других типов заключается в несущем элементе. Вместо гибкой ленты здесь используются жесткие пластины, соединенные тяговыми цепями. Такая конструкция обеспечивает высокую прочность и позволяет работать с грузами, имеющими острые края или высокую температуру. Однако именно узлы соединения цепи и пластины являются наиболее уязвимыми местами, если производитель нарушил технологию сборки.
Материалы и коррозионная стойкость
Ключевой параметр — марка нержавеющей стали. Большинство бюджетных заводов предлагают сталь AISI 304 (аналог 08Х18Н10 по ГОСТ). Она подходит для сухих помещений и нейтральных сред. Но если ваше производство связано с солевыми растворами, кислотами или частой мойкой под высоким давлением, AISI 304 начнет корродировать в зонах сварных швов уже через 6–8 месяцев.
Для агрессивных сред мы рекомендуем использовать сталь AISI 316L (03Х17Н14М3). Наличие молибдена в составе сплава повышает устойчивость к питтинговой коррозии. В одном из наших проектов на рыбоперерабатывающем заводе замена пластин с 304 на 316L увеличила межсервисный интервал с 3 месяцев до 2 лет. Разница в стоимости материала составляет около 25-30%, но срок службы увеличивается в 4-5 раз.
Также важно обращать внимание на толщину пластин. Стандартный диапазон — от 2 мм до 6 мм. Для легких упаковок достаточно 2-3 мм, для мясных туш или металлических деталей требуется минимум 4-5 мм. Использование слишком тонких пластин приводит к их деформации (“выгибанию”) под нагрузкой, что вызывает заклинивание цепи.
Типы цепей и шаг звена
Цепь является сердцем конвейера. В пластинчатых моделях чаще всего применяются роликовые цепи однорядного или двухрядного исполнения. Шаг цепи (расстояние между осями соседних валиков) определяет плавность хода. Меньший шаг (например, 50.8 мм или 63.5 мм) обеспечивает более равномерное движение и снижает вибрацию, что критично для хрупких грузов, таких как стеклянные бутылки.
Больший шаг (100 мм и более) используется для тяжелых промышленных грузов, где скорость не является приоритетом, а важна максимальная нагрузка на одно звено. При выборе завода уточняйте, проходят ли цепи термообработку. Закалка пальцев и втулок увеличивает износостойкость на 40-50%. Без этой операции цепь растянется уже после 1000 часов работы, требуя постоянной регулировки натяжения.
Привод и система натяжения
Приводной узел должен быть оснащен мотор-редуктором с возможностью плавной регулировки скорости (через частотный преобразователь). Это позволяет адаптировать скорость конвейера под темп работы упаковочного автомата или линии мойки. Система натяжения обычно выполняется в виде винтового или пружинного механизма на ведомом валу. Винтовое натяжение надежнее для длинных трасс (более 10 метров), так как позволяет компенсировать удлинение цепи в процессе эксплуатации.
Проверьте наличие защитных кожухов на приводных элементах. Они должны соответствовать классу защиты IP54 или выше, если оборудование будет подвергаться влажной уборке. Отсутствие герметизации редуктора приведет к попаданию воды и вымыванию смазки, что станет причиной поломки двигателя.
Сравнение решений: AISI 304 против AISI 316L и другие варианты
При заказе конвейера менеджеры заводов часто задают вопрос: “Какая сталь вам нужна?”. Чтобы принять обоснованное решение, необходимо сравнить характеристики материалов в контексте ваших конкретных условий эксплуатации. Ниже приведена таблица, помогающая сделать выбор.
| Параметр | AISI 304 (Стандарт) | AISI 316L (Премиум) | Углеродистая сталь с покрытием |
|---|---|---|---|
| Стоимость | Базовая цена | На 25-35% дороже | На 40-50% дешевле |
| Коррозионная стойкость | Хорошая (сухие среды, вода) | Отличная (кислоты, соли, хлор) | Низкая (риск ржавчины при повреждении покрытия) |
| Применимость в пищевой индустрии | Да (общие зоны) | Да (зоны мойки, сырые продукты) | Нет (не соответствует гигиеническим нормам) |
| Срок службы при мойке химией | 1-2 года | 5+ лет | До первого повреждения покрытия |
| Рекомендация | Складские помещения, сухие продукты | Мясные/рыбные цеха, химпроизводство | Только для непищевых, сухих грузов |
Из таблицы видно, что экономия на углеродистой стали в пищевом производстве иллюзорна. Риск загрязнения продукта ржавчиной и штрафы со стороны контролирующих органов (Роспотребнадзор, FDA, EU Standards) многократно превысят первоначальную выгоду. Для большинства задач в РФ и странах СНГ оптимальным балансом является AISI 304, но с обязательным условием качественной полировки швов.
Если ваш бюджет ограничен, но условия требуют стойкости к коррозии, рассмотрите компромиссный вариант: каркас из AISI 304, а пластины и цепи из AISI 316L. Это снижает общую стоимость конструкции на 15-20%, сохраняя защиту в зонах прямого контакта с продуктом.
Критерии выбора завода-производителя: проверка надежности
Поиск поставщика по запросу “пластинчатый цепной конвейер из нержавеющей стали заводы” выдает сотни результатов. Как отличить реальное производство от посредника? Опыт показывает, что ключевые маркеры качества можно выявить еще на этапе переговоров.
Сертификация и соответствие стандартам
Надежный завод всегда предоставляет сертификаты на материалы. Требуйте сертификаты качества (Mill Certificate) на каждую партию нержавеющей стали. В документе должны быть указаны результаты химического анализа, подтверждающие содержание никеля, хрома и молибдена. Отсутствие таких документов означает, что производитель может использовать дешевый металлолом или низкосортный аналог.
Оборудование должно соответствовать стандартам безопасности. Для рынка России и ЕАЭС обязательна сертификация по ТР ТС 010/2011 “О безопасности машин и оборудования”. Наличие маркировки EAC на шильдике — это не формальность, а гарантия того, что электропроводка и защитные механизмы прошли испытания. Для экспорта в Европу потребуется соответствие директиве CE (Machinery Directive 2006/42/EC).
Производственные мощности и контроль качества
Задайте производителю вопрос: “Как вы контролируете качество сварных швов?”. Правильный ответ включает упоминание визуального контроля, проверки на герметичность (если применимо) и использования шлифовального оборудования для удаления заусенцев. Швы должны быть зачищены до состояния основного металла, чтобы в них не скапливались бактерии и грязь.
Попросите видео с производственной площадки. Обратите внимание на наличие лазерной резки и станков ЧПУ для гибки пластин. Ручная резка и гибка приводят к разбросу размеров, что вызывает неравномерное натяжение цепи и ее быстрый износ. Точность изготовления пластин должна быть в пределах ±0.5 мм.
Опыт реализации похожих проектов
Попросите кейсы из вашей отрасли. Если вы производите консервы, завод должен показать примеры конвейеров для банок или бутылок. Универсальные решения часто не учитывают специфику. Например, для стеклянных бутылок нужны специальные направляющие из полиэтилена низкого давления (HDPE) или ацеталя (POM), чтобы снизить трение и шум. Завод, который не задает уточняющих вопросов о типе груза, скорее всего, предложит шаблонное, неэффективное решение.
Интеграция конвейера в комплексные автоматизированные линии
Выбор качественного конвейера — это лишь часть задачи. Важно, чтобы он seamlessly интегрировался в общую логику вашего производства. Именно здесь опыт системного интегратора становится решающим фактором.
Ярким примером такого подхода является деятельность ООО «Пекин Сюйтэнда Автоматическое Оборудование». Компания, основанная в 2004 году и базирующаяся в Пекине, за более чем двадцатилетнюю историю накопила обширный практический опыт в проектировании и внедрении комплексных автоматизированных систем. Являясь независимым инженерно-производственным центром, «Пекин Сюйтэнда» ориентирована на технологическую автономность и глубокую интеграцию инноваций.
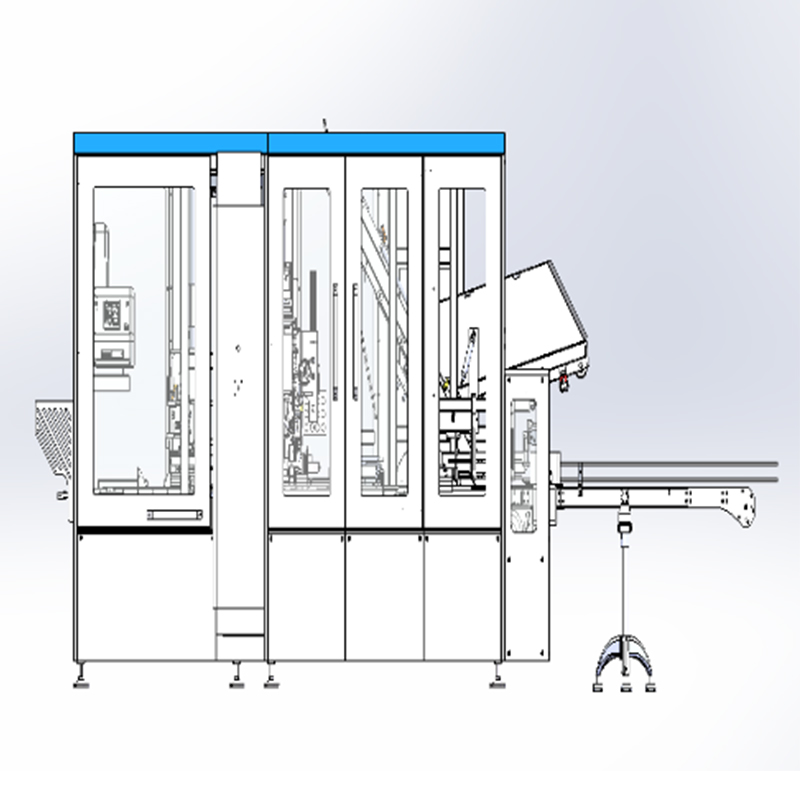
Хотя основным направлением компании является создание высокотехнологичного оборудования для завершающих этапов упаковки (формирование, заполнение, заклейка и паллетирование картонных коробок), пластинчатые цепные конвейеры играют ключевую роль в их комплексных решениях. Они обеспечивают гибкую связь между различными этапами линии: от подачи продукции к роботизированным паллетайзерам (таким как модель XMD-D120) до передачи коробов в автоматические формирователи (серии XLD-30, XPK-15).
Преимущество работы с таким производителем заключается в полном цикле создания решений. Благодаря собственной базе интеллектуальной собственности (более 80 государственных патентов и 200 полезных моделей) и строгой системе контроля качества, ООО «Пекин Сюйтэнда» гарантирует, что каждый конвейер проходит многоуровневую проверку. Это обеспечивает не только долговечность самого транспортера, но и его стабильную синхронизацию с другим оборудованием линии, будь то сервоприводные формирователи или полуавтоматические заклейщики HPC-50s.
Глобальное присутствие компании (экспорт во Францию, Россию, Беларусь, страны Южной Америки и Азии) подтверждает эффективность их решений на международных проектах. Инженеры компании осуществляют не только поставку, но и полное сервисное сопровождение, включая удаленную поддержку и обучение персонала, что критически важно для бесперебойной работы сложных упаковочных комплексов.
Расчет стоимости и сроки изготовления
Стоимость пластинчатого конвейера зависит от множества факторов: длины трассы, ширины полотна, марки стали, сложности привода и дополнительных опций (датчики, ограждения). Ориентировочные цены на рынке варьируются, но можно выделить основные статьи расходов.
- Металлоконструкция: 30-40% от общей стоимости. Зависит от веса используемой стали.
- Цепи и пластины: 25-35%. Самый дорогой компонент, особенно из стали AISI 316L.
- Привод и электрика: 15-20%. Включает мотор-редуктор, частотный преобразователь, кабель-каналы.
- Инжиниринг и монтаж: 10-15%. Проектирование, сборка, пусконаладка.
Сроки изготовления стандартного конвейера длиной до 10 метров составляют 4-6 недель. Сложные проекты с нестандартной траекторией (повороты, подъемы) могут занимать до 8-10 недель. Обязательно учитывайте время на логистику. Доставка негабаритных грузов требует специальной упаковки и крепления, чтобы избежать деформации рам при транспортировке.
Минимальный объем заказа (MOQ) у большинства заводов — 1 единица. Однако при заказе от 3-5 единиц можно получить скидку 10-15% за счет оптимизации раскроя материала и настройки производственной линии. Не стесняйтесь торговаться, особенно если вы готовы внести предоплату в полном объеме.
Часто задаваемые вопросы
Какой срок службы у пластинчатого конвейера из нержавеющей стали?
При правильной эксплуатации и регулярном обслуживании срок службы составляет от 10 до 15 лет. Цепи и направляющие требуют замены каждые 2-3 года в интенсивных режимах работы. Основной каркас из нержавеющей стали служит десятилетиями, если не подвергается механическим ударам и воздействию хлоридов сверх нормы.
Можно ли модернизировать существующий конвейер?
Да, большинство конструкций позволяют замену цепей, пластин и привода без полной замены рамы. Также возможно добавление новых секций для удлинения трассы. Однако перед модернизацией необходимо провести аудит текущего состояния подшипниковых узлов и валов, так как они могут быть изношены.
Какое обслуживание требуется ежедневно?
Ежедневное обслуживание включает визуальный осмотр на предмет повреждений, очистку от остатков продукта и проверку натяжения цепи. Смазка цепей должна проводиться специальными пищевыми смазками (H1) не реже одного раза в неделю или согласно рекомендациям производителя цепи. Игнорирование смазки приводит к перегреву и заклиниванию.
Подходит ли такой конвейер для высоких температур?
Да, нержавеющая сталь выдерживает температуры до 400-500°C без потери прочности. Однако пластиковые направляющие и уплотнения имеют ограничения (обычно до 80-100°C). Для высокотемпературных применений необходимо использовать металлические направляющие и термостойкие компоненты привода.
Заключение и следующие шаги
Инвестиция в качественный пластинчатый цепной конвейер из нержавеющей стали окупается за счет снижения простоев, уменьшения потерь продукции и минимизации затрат на ремонт. Выбор правильного завода-производителя — это фундамент надежности вашего производства. Не гонитесь за самой низкой ценой: проверяйте сертификаты, требуйте образцы сварных швов и уточняйте детали гарантии.
Мы рекомендуем начать с технического аудита вашего текущего процесса транспортировки. Определите точные параметры груза, условия среды и требуемую производительность. Эти данные позволят вам получить точное коммерческое предложение от производителя, которое будет соответствовать вашим реальным потребностям, а не маркетинговым обещаниям.
Готовы обсудить ваш проект? Наши инженеры помогут подобрать оптимальную конфигурацию конвейера и рассчитают стоимость с учетом всех технических требований. Свяжитесь с нами сегодня для получения бесплатной консультации и предварительного чертежа.