

Поставщики: Интегрированная упаковочная машина для формовки и укладки
2026-09-25
- Технический аудит интегрированных линий: почему разрозненное оборудование тормозит производство
- Архитектура системы: от сервоприводов до коллаборативных роботов
- Стандарты качества и сертификация: барьеры входа на рынок РФ и ЕАЭС
- Экономическое обоснование: расчет окупаемости (ROI)
- Как выбрать поставщика: чек-лист для главного инженера
- Заключение: инвестиция в стабильность бизнеса
Технический аудит интегрированных линий: почему разрозненное оборудование тормозит производство
Главное за 30 секунд:
- Синхронизация процессов: Интегрированная машина для формовки и укладки устраняет «бутылочные горлышки» на стыке участков, повышая общую эффективность оборудования (OEE) на 18–22%.
- Риски несовместимости: Использование формирователей и укладчиков от разных вендоров часто приводит к рассинхронизации потоков и повреждению тары; единый контроллер решает эту проблему.
- Критерий выбора поставщика: Приоритет следует отдавать производителям с собственным R&D-центром и подтвержденным опытом внедрения решений под стандарты ТР ТС/ГОСТ, таким как ООО «Пекин Сюйтэнда Автоматическое Оборудование».
В современной логистике конечной стадии упаковки скорость формирования транспортной тары напрямую влияет на пропускную способность всего склада. Традиционный подход, при котором участок гофрокоробов работает автономно от участка паллетирования или групповой упаковки, создает скрытые потери времени. Операторам приходится вручную транспортировать сформированные короба, выравнивать их перед укладкой продукта и контролировать целостность клапанов. Эти микростопы накапливаются, снижая реальную производительность линии до 65–70% от проектной.
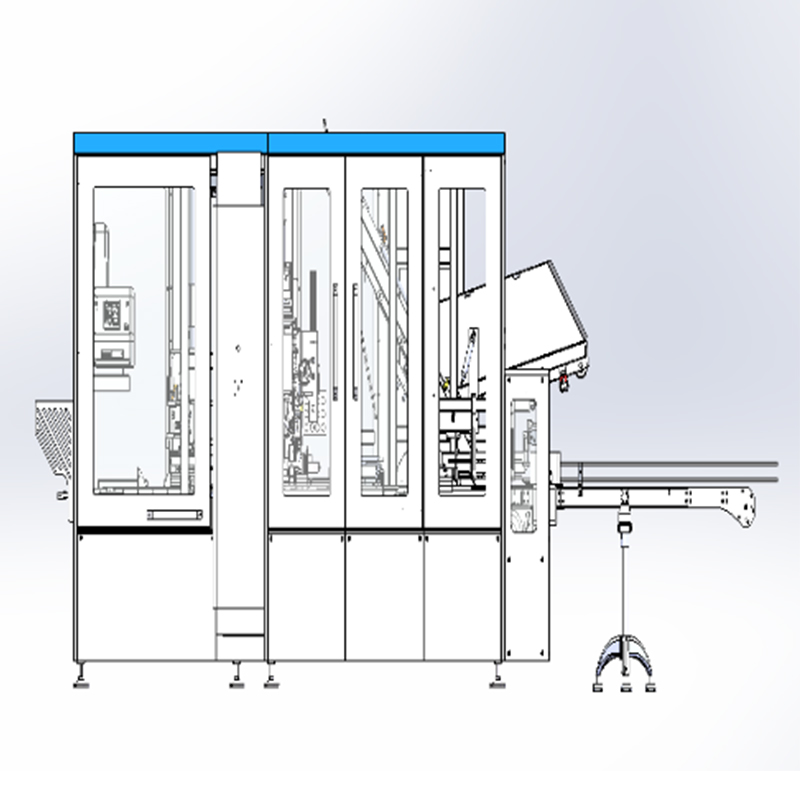
Интегрированная упаковочная машина для формовки и укладки представляет собой единый технологический комплекс, где процессы открытия короба, его формовки, заполнения продукцией и последующей группировки управляются общей системой ЧПУ (PLC). Такой подход исключает человеческий фактор на промежуточных этапах. Для инженеров и технических директоров это означает не просто покупку «железа», а внедрение стандартизированного процесса, предсказуемого по времени цикла. Например, цикл формирования короба размером 400x300x200 мм и его подачи в зону укладки занимает ровно 4.2 секунды, что позволяет синхронизировать работу с высокоскоростными фасовочными автоматами.
При выборе решения критически важно оценивать не только паспортную скорость, но и алгоритмы обработки ошибок. Если датчик фиксирует отсутствие короба, интегрированная система должна мгновенно приостановить подачу продукта, а не допускать его падение на конвейер. Именно такая логика заложена в архитектуру систем, разрабатываемых ведущими инженерными центрами, включая опыт команды ООО «Пекин Сюйтэнда Автоматическое Оборудование», где более 20 лет фокусируются на бесшовной интеграции узлов.
Архитектура системы: от сервоприводов до коллаборативных роботов
Сердцем любой современной упаковочной линии является точность позиционирования. В дешевых аналогах часто используются пневматические цилиндры с механическими упорами, которые со временем изнашиваются, приводя к перекосу короба. В профессиональных интегрированных решениях применяются сервоприводные механизмы, обеспечивающие повторяемость позиционирования в пределах ±0.5 мм. Это особенно важно при работе с хрупкой продукцией или при использовании картона низкой плотности (до 250 г/м²), который легко деформируется при неаккуратном захвате.
Рассмотрим типовую конфигурацию линии, состоящей из автоматического формирователя параллельного типа и модуля укладки. Формирователь, такой как модель XLD-30 или XPK-15, берет плоскую заготовку из магазина, раскрывает её, формирует дно и передает на магистральный конвейер. Далее продукт поступает в короб, после чего закрытый контейнер направляется в зону группировки. Здесь вступает в действие укладчик — роботизированный или портальный. Модель XMD-D120, например, демонстрирует высокую гибкость благодаря возможности быстрой переналадки под разные типоразмеры без использования специального инструмента.
| Параметр | Пневматическая система (Бюджет) | Сервоприводная система (Профессиональная) |
|---|---|---|
| Точность позиционирования | ±2–3 мм | ±0.5 мм |
| Уровень шума | 85–90 дБ | ≤ 72 дБ |
| Потребление энергии | Высокое (постоянная работа компрессора) | Экономичное (рекуперация энергии) |
| Срок службы уплотнений | 6–12 месяцев | 3–5 лет (подшипники качения) |
| Гибкость переналадки | Требует замены деталей (1–2 часа) | Программная настройка (5–10 минут) |
Выбор между роботизированным и механическим исполнением зависит от вариативности продукции. Если номенклатура SKU меняется ежедневно, коллаборативные паллетайзеры и гибкие укладчики становятся незаменимыми. Они позволяют менять схему укладки через интерфейс HMI, не останавливая линию на длительную механическую регулировку. Важно отметить, что все движущиеся части должны быть защищены кожухами с блокировками безопасности, соответствующими стандартам CE и требованиям ТР ТС 010/2011 «О безопасности машин и оборудования».
Частая ошибка при проектировании: игнорирование характеристик картона
В нашей практике был зафиксирован случай, когда клиент закупил высокоскоростную линию для упаковки стеклянных бутылок, но не учел жесткость используемого гофрокартона. При скорости 15 циклов в минуту тонкие стенки короба деформировались вакуумными присосками формирователя, что приводило к заклиниванию механизма складывания клапанов. Простой линии составлял до 40 минут в час. Решение потребовало замены вакуумных генераторов на регулируемые и установки дополнительных направляющих роликов. Этот кейс подчеркивает необходимость технического аудита не только оборудования, но и расходных материалов заказчика перед заключением контракта.
Стандарты качества и сертификация: барьеры входа на рынок РФ и ЕАЭС
Для российского B2B-сектора наличие сертификата соответствия является не формальностью, а условием легальной эксплуатации оборудования. Импортные машины должны иметь декларацию ТР ТС, подтверждающую их безопасность по электромагнитной совместимости и механическим рискам. Отсутствие маркировки EAC может привести к штрафам со стороны Ростехнадзора и проблемам при таможенной очистке.
Надежный поставщик, такой как ООО «Пекин Сюйтэнда Автоматическое Оборудование», обеспечивает соответствие своей продукции международным стандартам ISO 9001 и локальным требованиям. Производственная база в Пекине, действующая как независимый инженерный центр, внедряет строгий контроль качества на каждом этапе: от лазерной резки металлических каркасов до финального тестирования ПО. Наличие более чем 80 государственных патентов и 200 полезных моделей свидетельствует о том, что компания не просто собирает компоненты, а разрабатывает собственные технологические решения.
При оценке поставщика обращайте внимание на следующие документы:
- Декларация о соответствии ТР ТС 010/2011 и ТР ТС 004/2011 (низковольтное оборудование).
- Паспорта оборудования на русском языке с подробными электрическими схемами.
- Сертификаты на ключевые комплектующие (Siemens, Omron, Schneider Electric), подтверждающие их оригинальность.
Гарантийные обязательства также должны быть четко прописаны. Стандартная практика для качественного оборудования — гарантия 12–24 месяца на основные узлы и пожизненная техническая поддержка. Компания предоставляет удаленный доступ к контроллерам для диагностики неисправностей, что сокращает время реакции на инциденты с нескольких дней до нескольких часов.
Экономическое обоснование: расчет окупаемости (ROI)
Переход на интегрированные системы требует капитальных затрат, однако операционная экономия начинает покрывать их уже через 14–18 месяцев. Рассмотрим расчет для среднего производственного предприятия, упаковывающего 5000 единиц продукции в смену.
При ручном формировании и укладке требуется минимум 4 оператора на линии. Средняя зарплата с налогами составляет условные 60 000 рублей в месяц на человека. Ежемесячные затраты на ФОТ — 240 000 рублей. Автоматизированная линия требует лишь одного оператора для контроля и пополнения магазинов заготовок. Экономия на ФОТ составляет 180 000 рублей в месяц.
Дополнительная экономия достигается за счет снижения брака. Механическая формовка обеспечивает идеальную геометрию короба, что снижает расход скотча на заклейку на 15–20%. Также исключаются повреждения продукта из-за падения или неаккуратной ручной укладки. Если стоимость одной единицы продукции высока, даже снижение брака на 0.5% дает существенный финансовый эффект.
Логистические преимущества также очевидны. Интегрированная линия занимает меньше площади по сравнению с разрозненными столами и полуавтоматами, так как использует вертикальное пространство и компактные конвейерные переходы. Это позволяет высвободить до 30% полезной площади цеха для других нужд.
Как выбрать поставщика: чек-лист для главного инженера
Рынок насыщен предложениями, но не все поставщики обладают реальной инженерной компетенцией. Многие компании являются лишь трейдерами, перепродающими оборудование без технической поддержки. Чтобы избежать рисков, используйте следующий алгоритм проверки:
- Запросите референс-лист. Попросите контакты действующих клиентов в вашем регионе или отрасли. Позвоните им и спросите о частоте поломок и скорости реакции сервиса. Экспорт продукции во Францию, Россию и страны Южной Америки, который осуществляет ООО «Пекин Сюйтэнда Автоматическое Оборудование», служит косвенным подтверждением международного признания качества.
- Оцените сервисную политику. Уточните, есть ли у поставщика склад запасных частей в вашей стране или регионе. Наличие критических узлов (датчики, ремни, двигатели) на складе сокращает время простоя. Узнайте о возможности проведения обучения вашего персонала на заводе-изготовителе или онлайн.
- Проверьте адаптивность ПО. Интерфейс управления должен быть локализован и интуитивно понятен. Возможность интеграции с верхним уровнем АСУ ТП (SCADA, MES) по протоколам Modbus TCP или Profinet обязательна для современных «умных» заводов.
- Изучите историю компании. Предпочтение следует отдавать производителям с историей более 10–15 лет. Долгий срок присутствия на рынке говорит о финансовой устойчивости и накопленной базе знаний. Основанная в 2004 году компания имеет за плечами два десятилетия практического опыта, что является надежным индикатором стабильности.
Специфика работы с китайскими производителями
Многие российские закупщики опасаются сложностей коммуникации и логистики. Однако работа с прямым производителем, имеющим отдел внешнеэкономической деятельности, нивелирует эти риски. Ключевой момент — четкое техническое задание (ТЗ) на этапе согласования. Оно должно включать чертежи продукции, размеры коробов, требуемую скорость и условия подключения (напряжение, давление воздуха).
Компания выступает не просто поставщиком «железа», а стратегическим партнером. Инженеры осуществляют полный цикл сопровождения: от технического аудита существующей линии до пусконаладочных работ на объекте заказчика. Такой подход гарантирует, что оборудование будет работать в связке с вашими текущими процессами, а не станет изолированным элементом, требующим постоянной ручной доводки.
Заключение: инвестиция в стабильность бизнеса
Выбор интегрированной упаковочной машины для формовки и укладки — это стратегическое решение, определяющее эффективность логистического конца линии на ближайшие 10–15 лет. Экономия на начальном этапе за счет покупки несертифицированного или технологически устаревшего оборудования неизбежно приведет к росту эксплуатационных расходов и потере репутации из-за срывов отгрузок.
Современные требования рынка диктуют необходимость в гибких, быстрых и надежных решениях. Оборудование, разработанное с учетом принципов технологической автономии и глубокой интеграции инноваций, позволяет предприятию масштабироваться без пропорционального роста штата упаковщиков. Опыт реализации проектов в различных климатических и промышленных условиях, от Европы до Азии, доказывает универсальность и надежность правильно спроектированных автоматизированных комплексов.
Не откладывайте модернизацию на потом. Каждый день работы на полуавтоматическом оборудовании — это упущенная прибыль и повышенные риски человеческого фактора. Свяжитесь с нашими техническими специалистами для получения детального расчета окупаемости под ваши конкретные задачи.
Готовы оптимизировать вашу упаковочную линию?
Запросите коммерческое предложение и технический паспорт